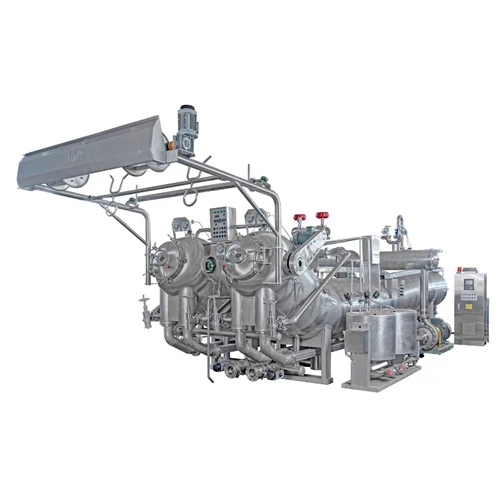
1. 거품 :
폼은 고온 및 고압 제트 오버플로 염색의 가장 일반적인 문제입니다. 고온 고압 제트 오버플로 염색기에서 거품 발생은 고속 작동 및 액체 순환으로 인한 고 에너지 난류의 결과입니다.
거품 형성에 영향을 미치는 주요 요인은 염료 및 보조제의 특성과 양입니다. 낮은 발포제 또는 용매 사전 정제는 섬유의 거품으로 인한 오염 가능성을 제거 할 수 있습니다. 염료 선정시 염료의 발포 특성을 고려하고 가능한 한 발포 특성이 낮은 염료를 선택해야한다. 직물을 오염시킬 수있는 소포제를 피하는 것이 가장 좋습니다.
2. 주름 (주름 스트립)
고온 고압 제트 오버플로 염색기에서 염색 한 폴리 에스터 직물의 주름은 종종 닭 발톱 꽃인데, 이는 스태킹 영역에서 접는 스태킹 시간이 길기 때문입니다. 직물이 접 히고 섬유의 냉각이 2 차 유리 온도를 통과하면 영구적 인 주름이 생길 가능성이 큽니다.
예방 방법 : 기계는 얽힘 문제를 일으키지 않는 과부하가 걸리지 않아야하며 전체 적재 영역을 완전히 활용해야합니다. 적재 영역에서 직물의 회전 속도와 이동 속도는 상당히 높아야합니다 (일반적으로 허용되는 최대 회전 시간은 2-3 분입니다). 가열 및 냉각 속도는 너무 빠르지 않으며 후자가 더 중요합니다. 염색 할 때 직물은 이완되고 세련되고 직물은 미리 결정됩니다. 염색주기가 끝날 때 처음에는 windury tube를 사용하여 직물을 냉각시키는 것이 허용되지 않으므로 직물은 이러한 처리로 인해 큰 영향을받습니다. 직물은 실온에서 배출되어야합니다. 특별한 필요가없는 한, 직물의 원심 탈수를하지 말고 진공 탈수를 선택할 수 있습니다. 가장 높은 염색 온도가 감소했습니다. 염색 욕 또는 전처리에 평활 제를 사용하십시오.
3. 고르지 않은 색상 :
원인 및 예방 방법 : 온도가 너무 빠르면 가열 시간을 합리적으로 결정해야합니다. 보유 시간이 너무 짧기 때문에 보유 시간을 합리적으로 결정해야합니다. 천의 순환 속도가 너무 느리면 노즐의 압력을 재조정하고 분배 속도를 높이기 위해 노즐 간격과 콘 파이프를 다시 선택해야합니다. 염색 속도 차이가 큰 염료를 선택하면 분산제 또는 염료의 양을 적절히 늘려야합니다. 유통 용량은 표준 용량을 훨씬 초과하고 유통 용량은 적당합니다.
4. 올리고머 :
① 올리고머의 생성 및 유해성 : 올리고머는 중합 과정에서 생성되는 저 분자량 폴리머입니다. 폴리 에스테르 제품에서 대부분의 올리고머는 세 개의 에틸 테레 프탈레이트로 형성된 고리 화합물입니다. 올리고머는 염색 조에 용해되고 고온에서 용액으로부터 결정화 될 수 있으며, 냉각 중, 특히 낮은 액체 흐름 영역에서 기계 또는 직물 표면에 증착 될 수 있습니다. 교환기의 올리고머 증착은 액체 흐름을 억제하고 열교환 효율을 감소시킬 수 있습니다. 올리고머는 섬유 표면에 침착되어 흰색 반점 또는 서리가 내립니다.
② 올리고머 제거 : 염색 전 용제로 직물을 정제하여 올리고머 생산량을 크게 줄일 수있다. 또한 염색에 올리고머 조절제를 첨가하여 염색 욕에서 올리고머의 용해도를 높이거나 안정적인 올리고머 분산을 생성 할 수 있습니다. 후 처리에서 일부 보조제를 사용하여 세척하고 침전 된 그리스와 염료를 제거하는 데 도움이 될 수 있습니다.
5. 분산 염료의 응고 :
염료의 응결로 인해 직물이 색상 포인트를 생성하고 염료 염료 염색 속도가 감소하며 마찰 견뢰도가 악화 될 수 있습니다.
원인 및 예방 방법 : 염료 조에 너무 많은 전해질을 최소화해야합니다. 첨가제를 잘못 선택하면 보조제와 염료가 모두 침전 될 수 있습니다. 비이 온성 첨가제는 염료의 침전 및 응축을 촉진하거나 고온에서 염색되는 것을 방지 할 수 있습니다. 호환성이 좋은 첨가제를 선택해야합니다. 염색 시간이 너무 길어 염색 시간을 단축해야합니다. 염색 속도가 너무 빠르면 염색 속도를 너무 빠르지 않게 조절해야합니다. 염료의 가공 품질이 너무 나쁘기 때문에 공장에서 염료의 검사와 분석을 잘해야합니다. 염료의 농도가 너무 높고 (염료는 고농도로 응축되는 경향이 있지만 고농도 상용 염료의 응축을 극복하기 위해 분산제의 양을 늘릴 수 있음) 분산제의 양을 늘려야합니다. 염색 욕이 오염 되었기 때문에 염색 전에 천을 세탁해야하며 장비의 청소 및 유지 관리를 강화해야합니다.
6. 엉킴 :
다발은 특히 완전히 채워진 장비를 사용하고 가볍고 얇은 천을 염색 할 때 다운 타임을 유발할 수 있습니다. 일부 완전 충전 장비에는 원단의 쌓임을 제어하기 위해 스프레이 방지 및 제어 밸브가 장착되어 있지만 원단이 어떻게 쌓이는 지 알 수 없으므로 여전히 얽힘이 발생할 수 있습니다. 얽힘을 줄이기 위해 작업자의 경험과 책임에 의해서만.
7. 반점 :
이유 : 염료 응축; 올리고머는 염료 조에서 생산됩니다. 예방 방법 : 염료 응고 및 올리고머 제어의 관련 내용을 참조하십시오.
8. 머리카락과 스크래치 :
원인 및 예방 방법 : 노즐의 직경이 너무 작아서 노즐의 압력이 너무 큰 경우, 스프레이 압력을 적당하고 너무 크지 않게하기 위해 염료의 그램 중량에 따라 적절한 직경의 노즐을 선택해야합니다. 가이드 휠의 회전 속도에 대한 천 속도의 비율이 비례하지 않으므로 둘이 일치해야합니다. 블랭크 또는 반제품을 운반 할 때 충격으로 인해 긁힘이 발생합니다. 빈 천이나 반제품을 운반 할 때는 충격이 긁히지 않도록주의하여 취급해야합니다. 개구부가 긁힌 경우 수동 개방을 채택해야합니다.
9. 신장 :
원인 및 예방 방법 : 천 용량이 너무 낮 으면 천 이송 거리가 길어지고 장력이 증가하므로 적절한 용량을 제어해야합니다. 염료 용액의 액면이 너무 높게 설정되어 물과 천 사이의 저항이 증가하고 액면을 가능한 한 낮게 유지해야합니다.
https://www.tonghuadyeingmachine.com/